


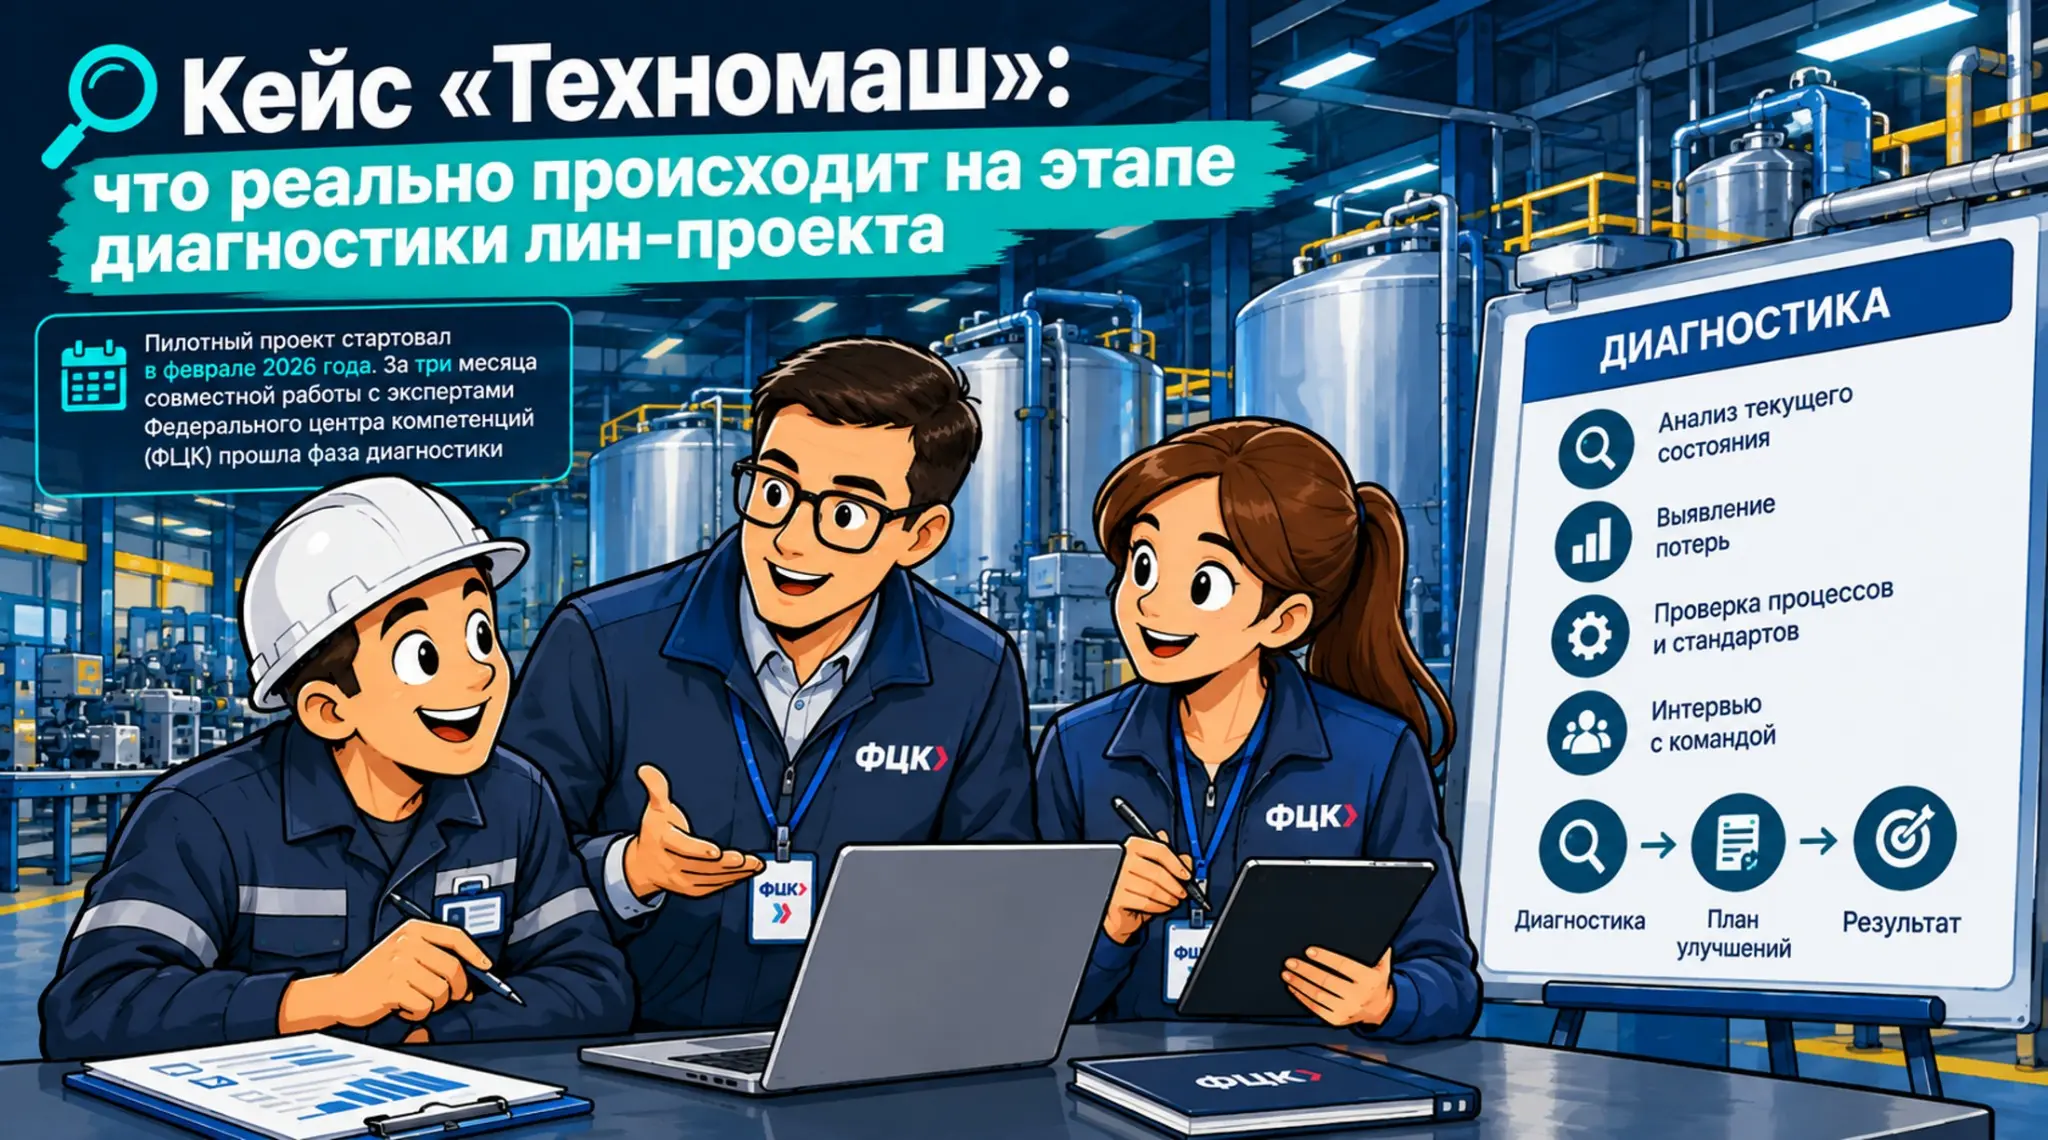
🔍Что реально происходит на этапе диагностики лин-проекта
Ульяновский «Техномаш» → производство емкостного оборудования, резервуаров и металлических цистерн. Пилотный проект стартовал в феврале 2026 года. За три месяца совместной работы с экспертами Федерального центра компетенций (ФЦК) прошла фаза диагностики Результат диагностики → не отчет на полке, а конкретные цели: сокращение времени протекания процесса на 30%, снижение НЗП на 30%, рост выработки на 40%
Но самое интересное здесь не цифры. Интересно то, как эти цели были сформулированы. Давайте разберем методику
🔎Шаг 1 → Что искали на диагностике Диагностика на «Техномаш» выявила узкие места и потери в производственных и вспомогательных процессах. Три вида потерь, которые обычно оказываются самыми показательными на машиностроительных предприятиях с единичным и мелкосерийным производством:
⏱ Ожидание → В единичном производстве детали и заготовки часто ждут своей очереди на обработку. На «Техномаш» это одна из ключевых точек, потому что производство уникальной продукции требует синхронизации множества операций
🚚Лишняя транспортировка → Емкостное оборудование (крупногабаритные изделия). Каждое лишнее перемещение между участками ⟶ это время и риск повреждения
📦Избыточные запасы НЗП → Именно поэтому цель по снижению НЗП на 30% не абстрактная цифра, а прямой результат диагностики
📋Шаг 2 → Как писались стандарты операций По итогам диагностики на предприятии разработали и ввели в действие 7 стандартных операционных процедур по запуску ключевого оборудования
Ключевое слово ⟶ по запуску. Стандарт писали не на всю операцию, а на ее критическую точку (момент запуска оборудования). Это принципиальный подход: не пытаться стандартизировать всё сразу, а зафиксировать ту операцию, где вариативность дает максимальные потери
Рабочая группа прошла обучение под руководством тренеров ФЦК, освоив основные инструменты бережливого производства. Полученные знания сразу внедрялись на рабочих местах
⚙️Шаг 3 → Как запускалось автономное обслуживание Параллельно со стандартами на «Техномаш» внедрили систему автономного обслуживания для производственного персонала
Что это значит на практике: операторы получили ответственность за базовое обслуживание своего оборудования (ежедневные проверки, очистку, выявление отклонений до того, как они приведут к остановке)
Цель: сократить простои и внеплановые остановки, повысив общую эффективность оборудования
Это тот самый инструмент, который в пищепроме и непрерывном производстве дает максимальный эффект. В машиностроении с единичным производством он работает иначе, не через непрерывный поток, а через снижение вариативности в запуске и обслуживании
🎯Что это значит для вас
Кейс «Техномаш» ценен не цифрами, а методикой диагностики: 1️⃣Смотрите не на весь завод, а на пилотный поток. Три месяца диагностики ⟶ это нормальный срок, чтобы понять, где реальные потери, а не где они должны быть 2️⃣Пишите стандарты на критические точки, а не на все. 7 процедур по запуску оборудования ⟶ это точечная работа, которая дает быстрый эффект 3️⃣Запускайте автономное обслуживание сразу, а не потом. Если оператор не вовлечен в обслуживание, простои никуда не денутся 4️⃣Ставьте цели от диагностики, а не от средних цифр по проекту. 30/30/40 на «Техномаш» ⟶ это не средние по заводу, а результат конкретного анализа конкретного потока
❓ Вопрос к вам: на «Техномаш» диагностика заняла три месяца и дала три конкретные цели по потерям. А сколько времени ушло у вас на диагностику и какие потери оказались самыми показательными на вашем пилотном потоке?
📎Ссылка на полезную информацию: Предприятия региона внедряют бережливые технологии в рамках проекта «Производительность труда»
👉Подписывайтесь на канал в МАКС и будьте в курсе всех обновлений https://max.ru/join/HD1__ONpom_5FES9ZzAe2yAYIKFKU0CjYRIZsEzAGfI
#бережливое_производство #Lean #производительность труда #нацпроект #стандартизация #промышленность_РФ #лин_в_России

















· 8 ч
На «Техномаш» цифры 30/30/40 это целевые показатели, а не достигнутые результаты. Диагностика дала обоснование, что такие цели реалистичны, но реализация еще впереди Есть предприятия, где диагностика показывала потенциал 40–50% роста, но после начала внедрения цифры оказывались скромнее
Причины две: 1️⃣Диагностика считает идеальный поток без учета реальной вариативности заказов 2️⃣Рабочая группа обучена, но не имеет полномочий менять процессы без согласования с каждым начальником цеха. На «Техномаш» рабочая группа создана и обучена, но вопрос полномочий всегда остается открытым
0
ответить
коммент скрыт — часть юзеров считает его токсичным или некорректным
коммент удалён