Линия работала. Просто не в такт
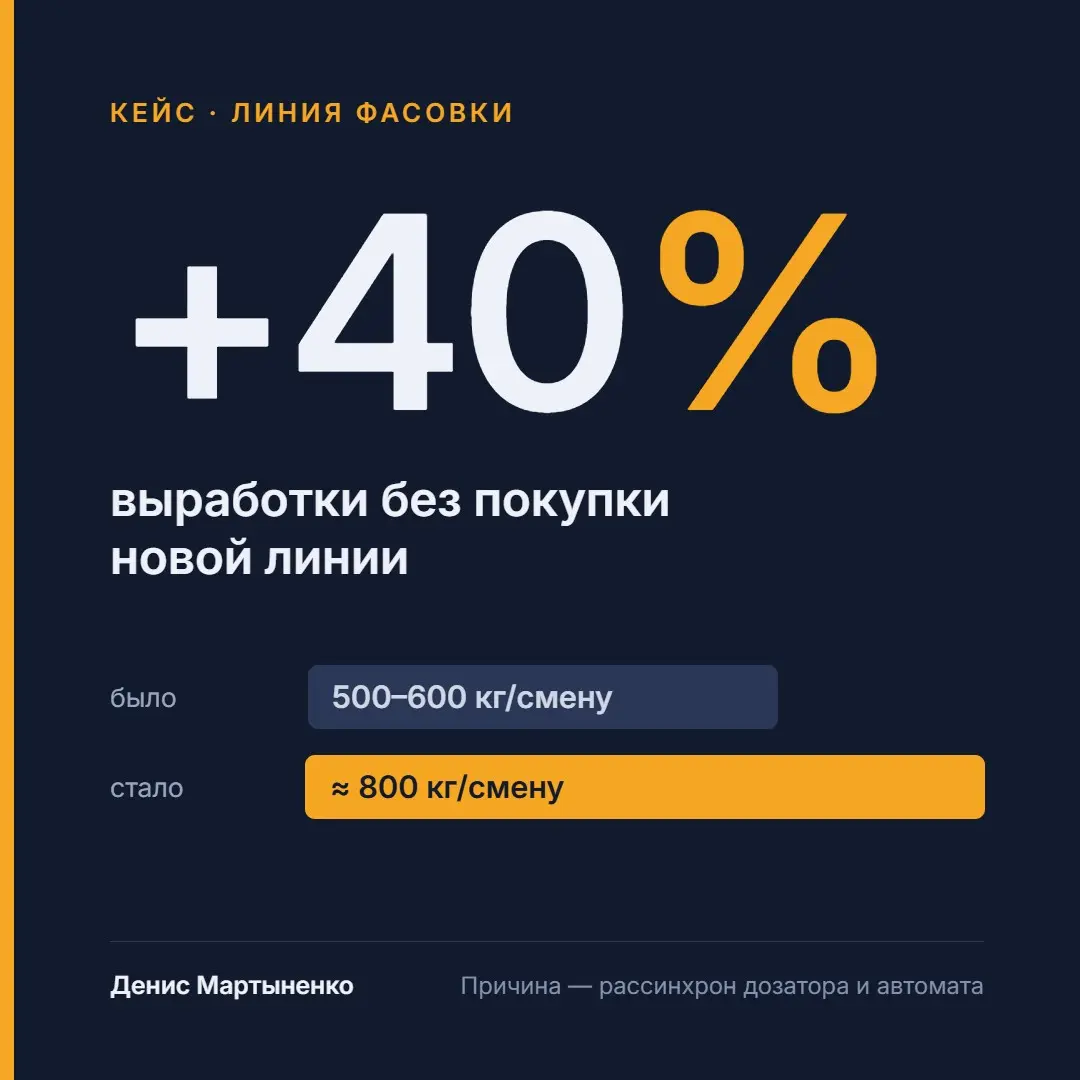
Когда я пришёл начальником производства на чайно-кофейную фабрику, линия фасовки выдавала 500–600 кг за смену. Все были уверены, что дело в старом оборудовании и нужна новая линия.
Я начал с простого: встал у линии и посмотрел, на что уходит время. Оказалось, дозатор и упаковочный автомат работали не синхронно: один постоянно ждал другого, и линия каждые несколько секунд теряла такт. На глаз это незаметно: машина гудит, пакеты идут. А за смену набегают сотни килограммов.
Новую линию покупать не стали. Синхронизировали дозатор с автоматом, и выработка выросла примерно до 800 кг за смену, это около +40 %.
С тех пор проверяю это правило на каждом производстве: прежде чем покупать оборудование, выясни, на что тратит время старое. Чаще всего потери не в железе, а в том, как узлы работают друг с другом.
А у вас бывало, что проблему «решали» покупкой, а дело оказалось в настройке?